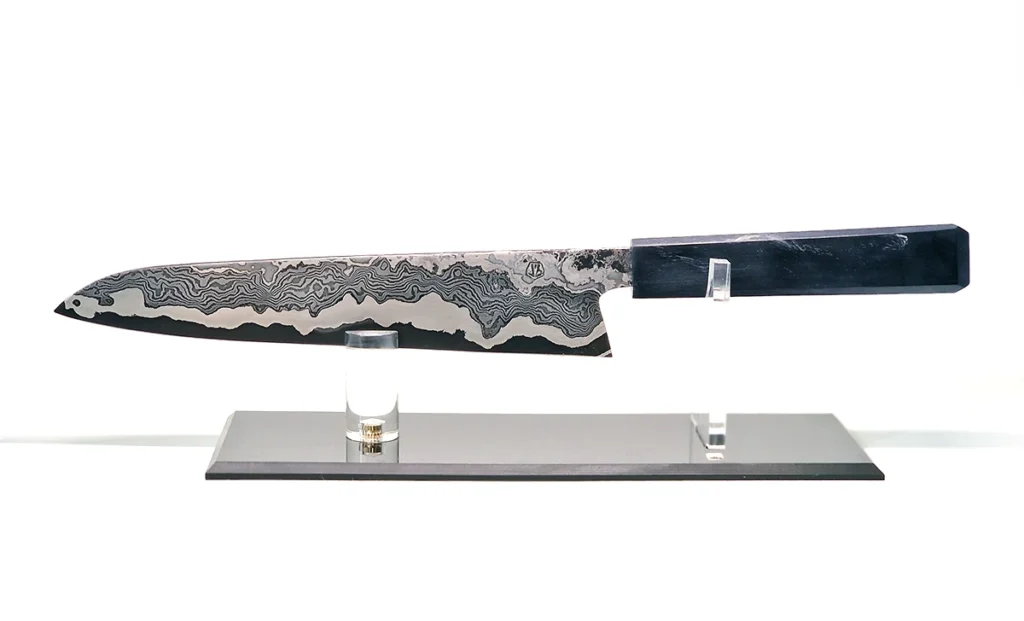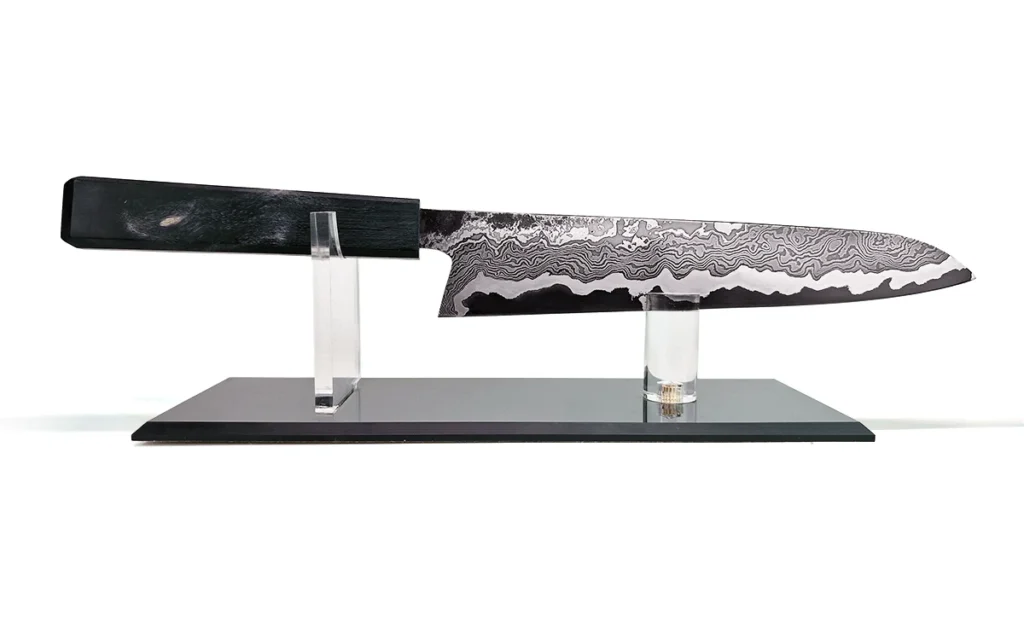
Il y a des couteaux dont on connaît presque exactement le résultat avant même de commencer. Et puis il y a ceux qui évoluent au fil de leur fabrication. Le Gyuto Rivière d’Argent appartient clairement à la seconde catégorie.
Au départ, mon idée était de créer une lame traversée par une véritable rivière de cuivre, prise entre différentes couches d’acier, de nickel et de damas.
Le projet était ambitieux, mais suffisamment réfléchi pour que je sache où je voulais aller.
Ce que je ne pouvais pas prévoir, c’était la manière dont les différents matériaux allaient réellement réagir à la forge.
Et c’est justement ce qui rend cette lame particulière.
Dans la vidéo ci-dessus, je montre l’ensemble de la fabrication, depuis la préparation des métaux jusqu’aux tests de coupe. Dans cet article, je reviens davantage sur les choix qui ont guidé le projet et sur les différentes décisions prises en cours de route.
Une construction pensée autour d’un cœur en XC100
Tout commence par l’empilage des différentes matières.
Au centre de la future lame, j’utilise un cœur en XC100. C’est lui qui formera le tranchant et qui déterminera une grande partie des qualités de coupe du couteau.
Autour de ce cœur viennent prendre place plusieurs matériaux aux rôles essentiellement esthétiques et structurels : du nickel pur, du cuivre, des feuilletés préparés séparément ainsi que deux flancs en damas XC75 / 15N20 de 36 couches.
L’objectif est de faire apparaître, une fois la lame forgée puis affinée, plusieurs lignes distinctes autour du cœur.
Le nickel doit notamment créer des zones très claires tandis que le cuivre doit apporter une teinte plus chaude au milieu des motifs du damas.
Dès cette première étape, je modifie légèrement l’empilage imaginé initialement afin de rapprocher davantage le damas du futur fil.
C’est un détail, mais sur ce genre de construction, quelques millimètres au départ peuvent complètement changer le résultat final.
Le premier défi : réussir la soudure à la forge
Avant la forge, toutes les surfaces sont soigneusement poncées puis dégraissées.
Lorsque plusieurs couches doivent se souder entre elles, une contamination ou une oxydation mal maîtrisée peut rapidement provoquer une mauvaise soudure.
L’ensemble est donc maintenu puis soudé provisoirement pour former une trousse compacte.
Je peux ensuite commencer les premières chauffes dans ma forge à gaz.
Le cuivre rend cependant cette construction particulière.
Son point de fusion se situe autour de 1 085 °C, alors que les températures généralement utilisées pour souder confortablement des aciers à la forge sont souvent supérieures.
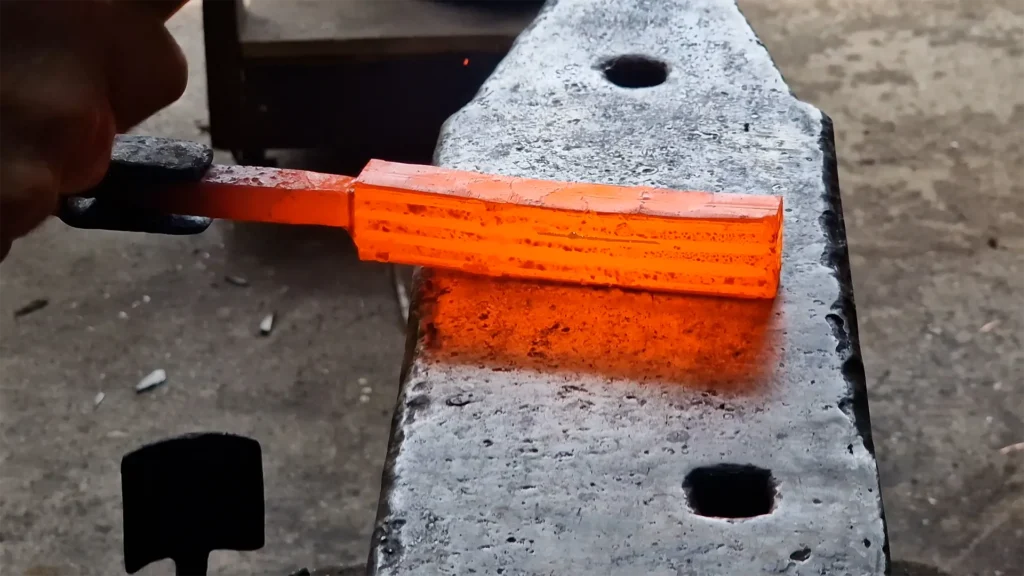
Il faut donc travailler dans une plage beaucoup moins confortable : suffisamment chaud pour permettre aux différentes interfaces de prendre, tout en évitant de transformer le cuivre en métal liquide.
Et lors de mon premier essai, certaines interfaces ne se soudent justement pas correctement.
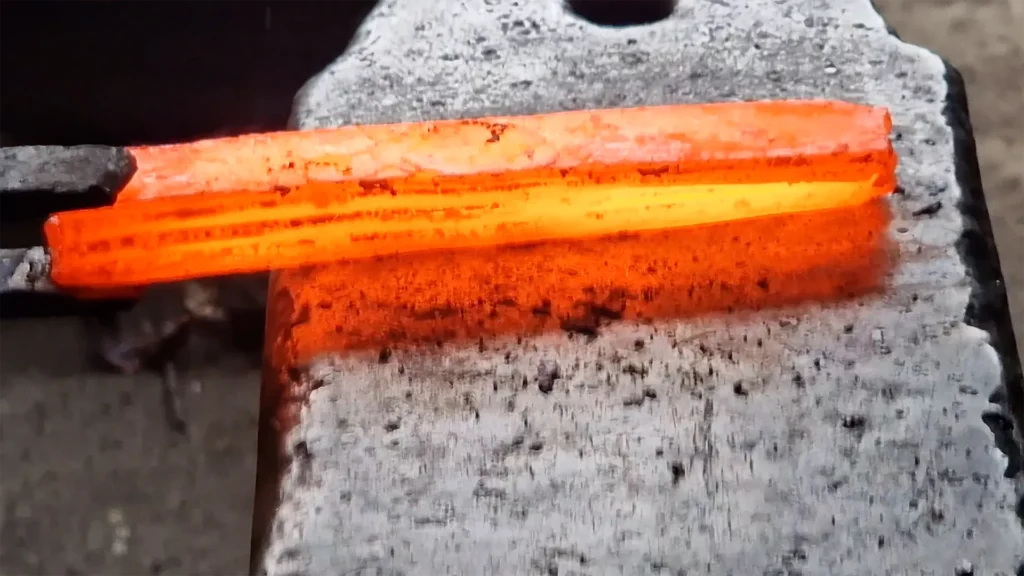
À ce moment-là, continuer en espérant que le problème disparaisse n’aurait aucun sens.
Je démonte donc une partie de l’assemblage, je nettoie à nouveau les surfaces et je revois ma méthode.
C’est finalement assez représentatif de la fabrication artisanale : il ne s’agit pas uniquement d’exécuter une série d’étapes prévues à l’avance, mais aussi de savoir reconnaître suffisamment tôt ce qui ne fonctionne pas.
Reprendre plutôt que compromettre la lame
Pour le nouvel assemblage, j’ajoute notamment de fines couches d’acier martyr sur les faces extérieures.
Elles permettent de mieux répartir les impacts du marteau pendant les premières phases de soudure et seront ensuite simplement retirées au ponçage.
Cette fois, après plusieurs chauffes et passages au marteau, je coupe volontairement une petite extrémité de la trousse.
C’est le moyen le plus simple de vérifier ce qu’il se passe réellement à l’intérieur.
Les couches sont correctement soudées. Je peux enfin commencer à considérer ce bloc de métal comme la future lame d’un couteau.
Faire apparaître progressivement la forme du Gyuto
La trousse est maintenant étirée au marteau. Je commence par dégager la soie, puis je construis progressivement la pointe et le profil général de la lame.
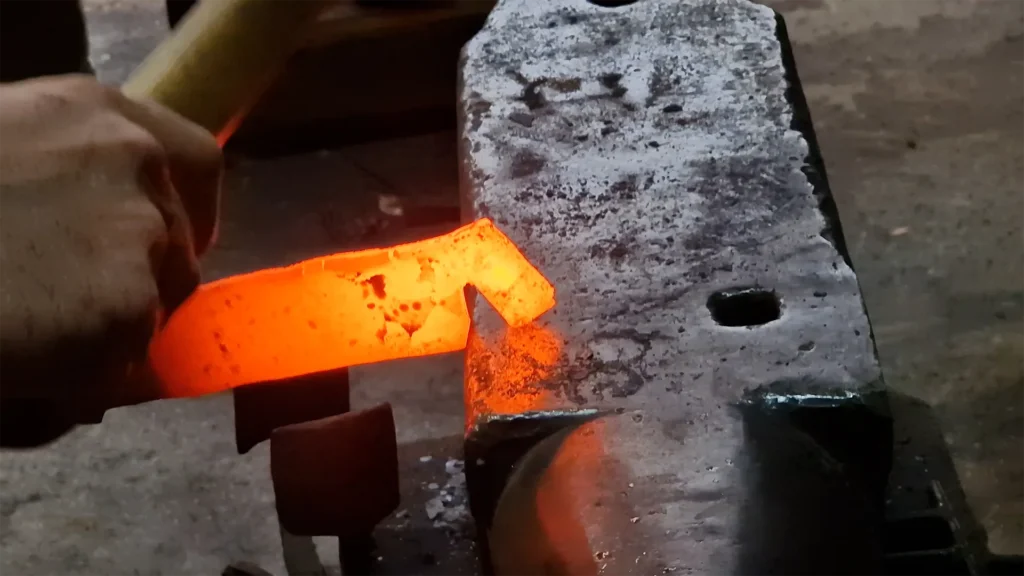
Sur ce Gyuto, je veux conserver un profil assez dynamique, avec un dos qui descend progressivement vers l’avant.
Je ne cherche cependant pas à obtenir au marteau la géométrie définitive.
L’objectif est plutôt d’approcher les bonnes proportions tout en conservant suffisamment de matière pour les opérations suivantes.
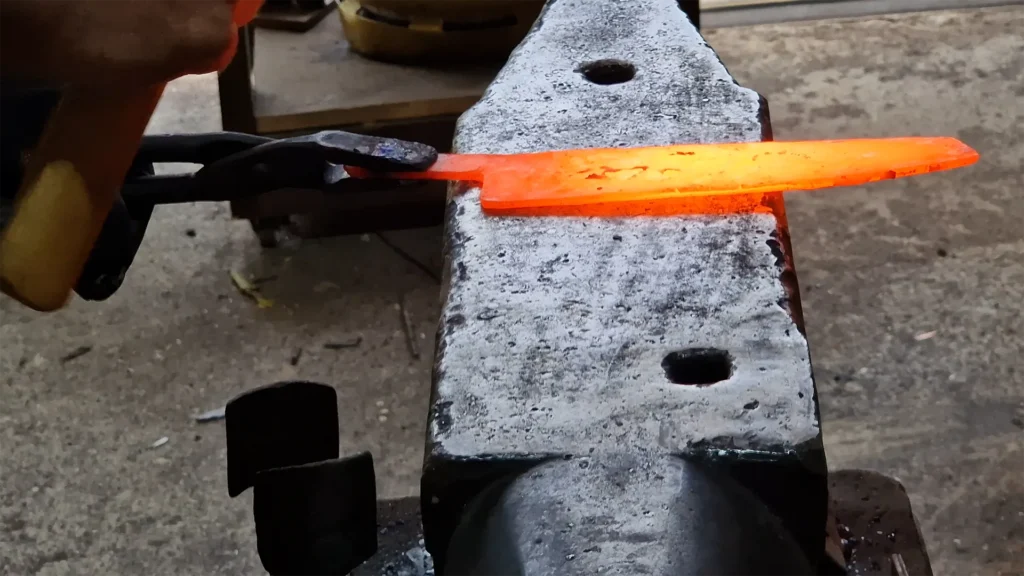
Après la forge, le travail au backstand permet de préciser le talon, la pointe et les premières émoutures.
Et c’est également à partir de ce moment que je peux commencer à découvrir ce que la forge a réellement fait de mon empilage initial.
Utiliser l’acide pour regarder sous la surface
L’une des particularités de ce projet est que je vais effectuer plusieurs révélations intermédiaires.
Un passage rapide dans le perchlorure de fer permet de faire réagir différemment les différents aciers et de commencer à visualiser leur position dans la lame.
C’est en quelque sorte une radiographie très rudimentaire du motif.
Lors du premier contrôle, le cœur est bien présent et les différentes couches commencent à se distinguer.
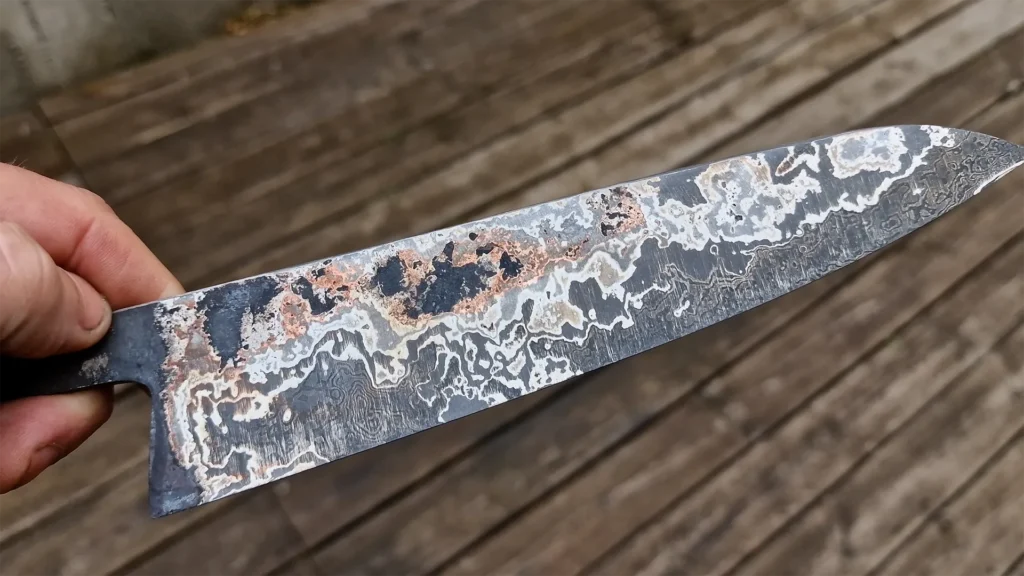
Le cuivre, lui, s’est beaucoup plus diffusé que prévu. C’est un peu dommage car c’était prévu dans le projet de départ mais en forge comme dans la vie, il faut savoir s’adapter avec humilité.
Un beau motif… mais pas symétrique
En poursuivant les émoutures, les lignes deviennent de plus en plus visibles.
Un nouveau passage à l’acide révèle alors un autre problème.
Sur une face, le damas apparaît très bien. Sur l’autre, le nickel et le cœur en XC100 apparaissent beaucoup plus rapidement.
Les deux côtés de la lame ne sont donc pas parfaitement symétriques.
Je sais déjà qu’une partie disparaîtra encore lorsque je vais réduire l’épaisseur de la lame.
Une décision s’impose alors : conserver davantage de matière pour préserver le motif, ou continuer à affiner pour obtenir la géométrie que je recherche.
Pour moi, la priorité reste claire. Un couteau doit d’abord être agréable à utiliser.
Je préfère perdre une partie du motif plutôt que conserver une lame trop épaisse uniquement pour préserver son esthétique.
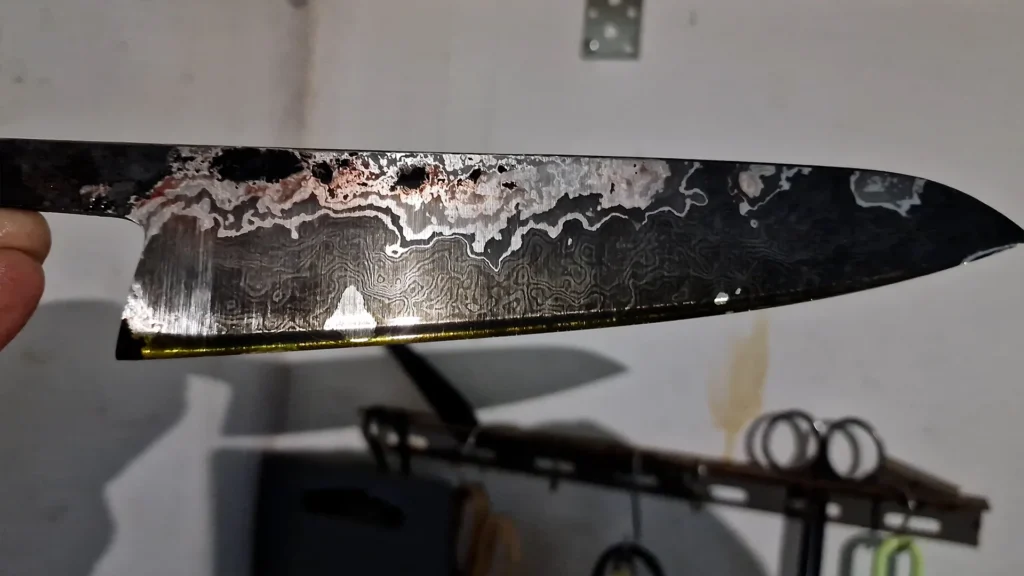
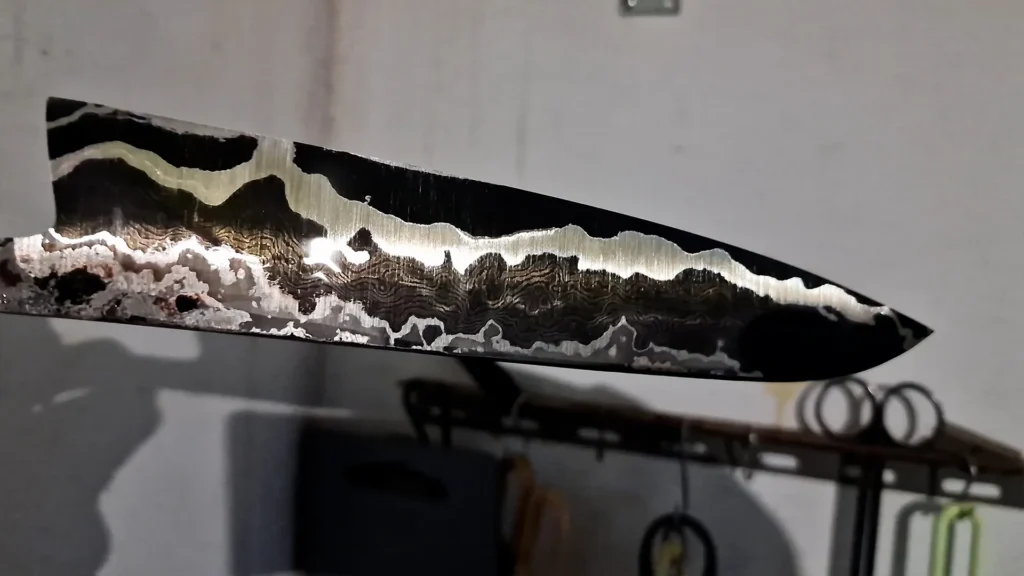
À ce stade, je pourrais chercher immédiatement à corriger la différence en retirant davantage de matière.
Mais je suis encore avant les traitements thermiques.
Je préfère conserver une petite marge de sécurité et effectuer la correction plus tard plutôt que d’affiner excessivement la lame avant la trempe.
C’est typiquement le genre de choix qui ne se voit pas une fois le couteau terminé, mais qui peut faire toute la différence pendant sa fabrication.
Normalisations, trempe et revenu
Avant la trempe, la lame passe par trois cycles de normalisation.
Ils permettent notamment d’affiner et d’homogénéiser la structure de l’acier et de réduire certaines contraintes accumulées pendant la forge.
Je travaille ici en prenant le XC100 du cœur comme référence.
La lame est ensuite austénitisée puis trempée dans l’huile préchauffée.
C’est toujours un moment particulier.
Après des heures de travail, une déformation importante ou une fissure à cet instant peut remettre en question une grande partie du projet.
Cette fois, la lame ressort droite et le test à la lime confirme que le cœur a correctement pris la trempe.
Un revenu vient ensuite redonner à l’acier une partie de la résilience nécessaire à son utilisation.
À partir de là, je peux enfin revenir au problème que j’avais volontairement laissé de côté : l’asymétrie du motif.
À la recherche du cœur
Une fois la lame trempée et revenue, les émoutures peuvent être reprises progressivement.
La prudence est encore plus importante : l’acier ne doit pas monter excessivement en température pendant le travail au backstand.
Je travaille donc par petites passes, avec des refroidissements très fréquents dans l’eau.
Je corrige progressivement la face qui en avait besoin tout en réduisant légèrement la hauteur de la lame.
Il y a surtout une condition impérative : le cœur en XC100 doit atteindre le fil sur toute la longueur utile du couteau.
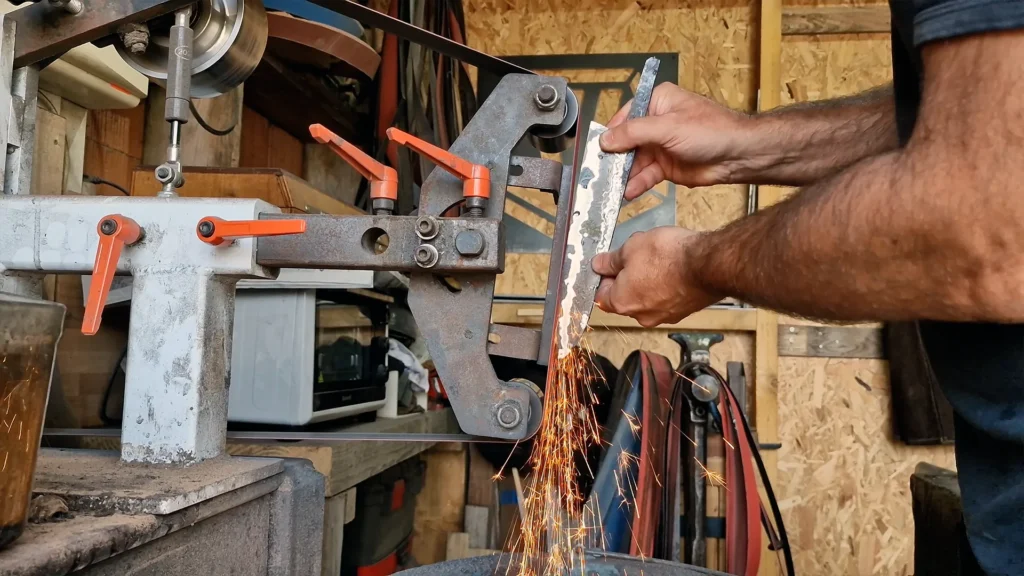
Petit à petit, les différentes couches reviennent à leur place.
Puis une ligne claire commence à apparaître.
Même sans acide, le nickel devient visible.
Et à cet instant, je commence réellement à comprendre quelle identité cette lame va prendre.
La révélation de la Rivière d’Argent
Après le travail au backstand viennent les longues étapes de finition.
Les grains abrasifs deviennent progressivement plus fins, puis le travail se poursuit entièrement à la main.
Lorsque la surface est suffisamment propre, la lame peut enfin retourner dans le perchlorure pour sa révélation définitive.
Je procède par plusieurs bains relativement courts, entrecoupés de rinçages et d’un léger repolissage de la surface.
À chaque passage, le contraste augmente.
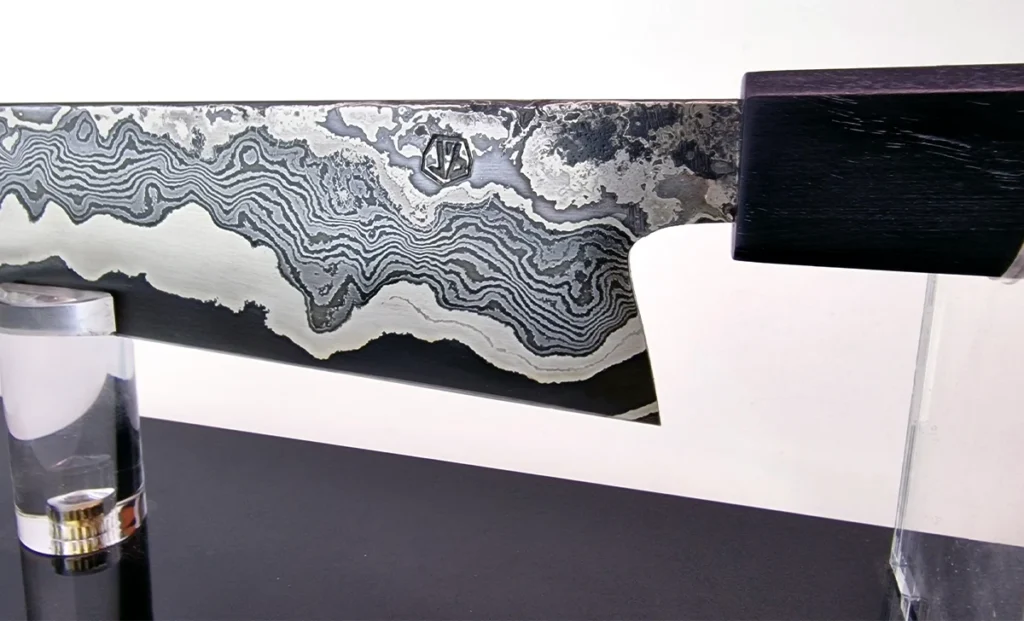
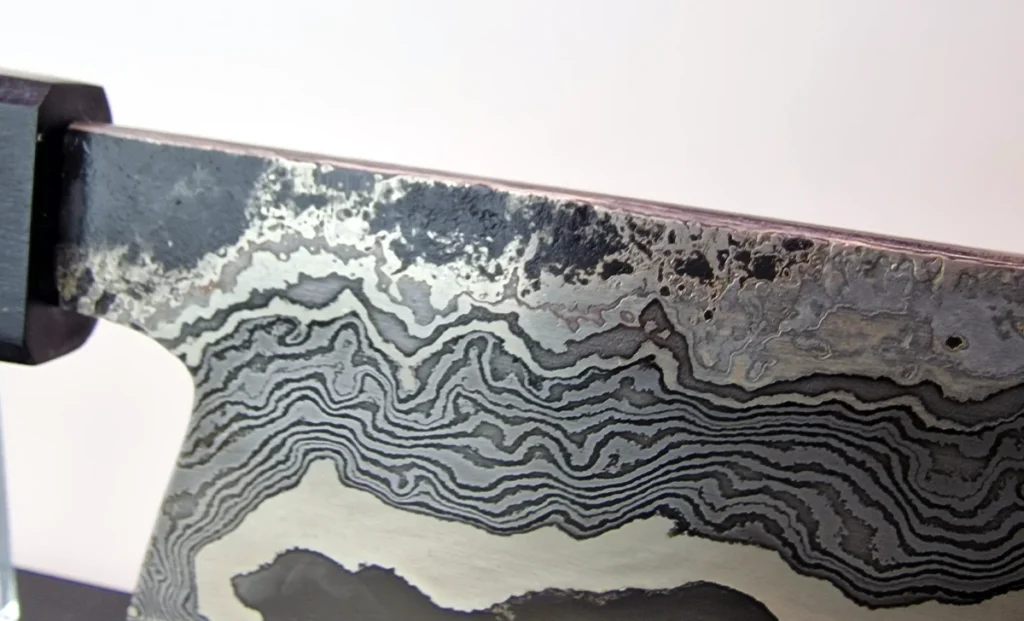
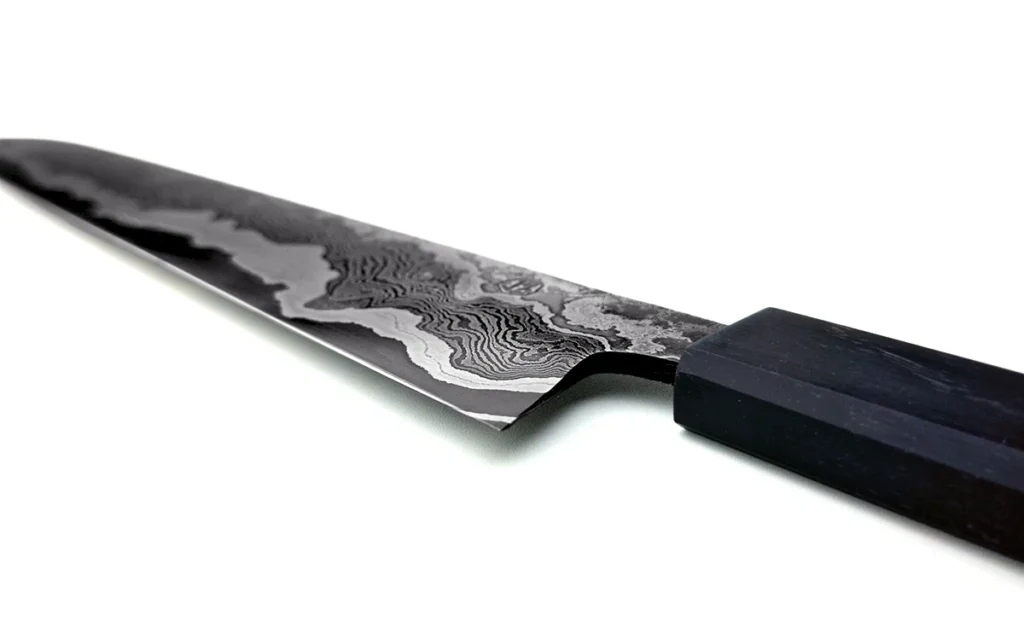
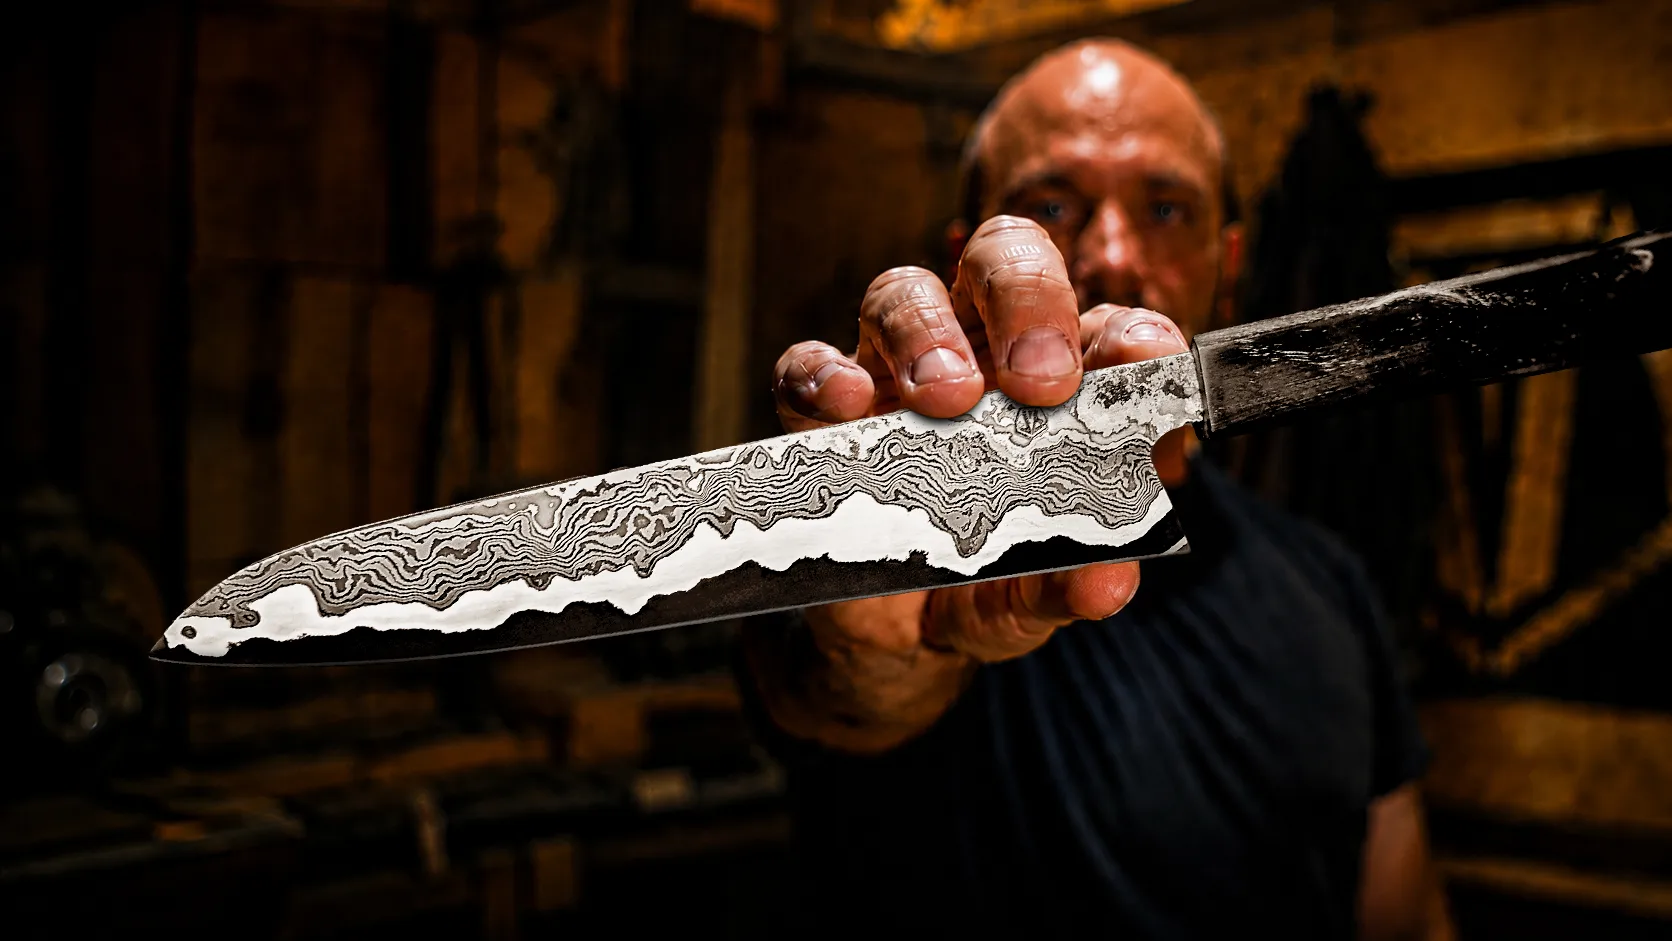
Le damas se dessine.
Le cœur en XC100 apparaît.
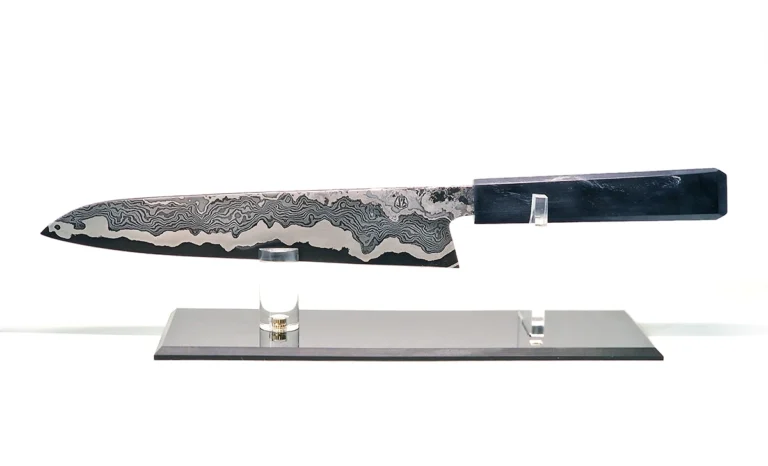
Et surtout, une grande ligne claire de nickel traverse progressivement la lame.
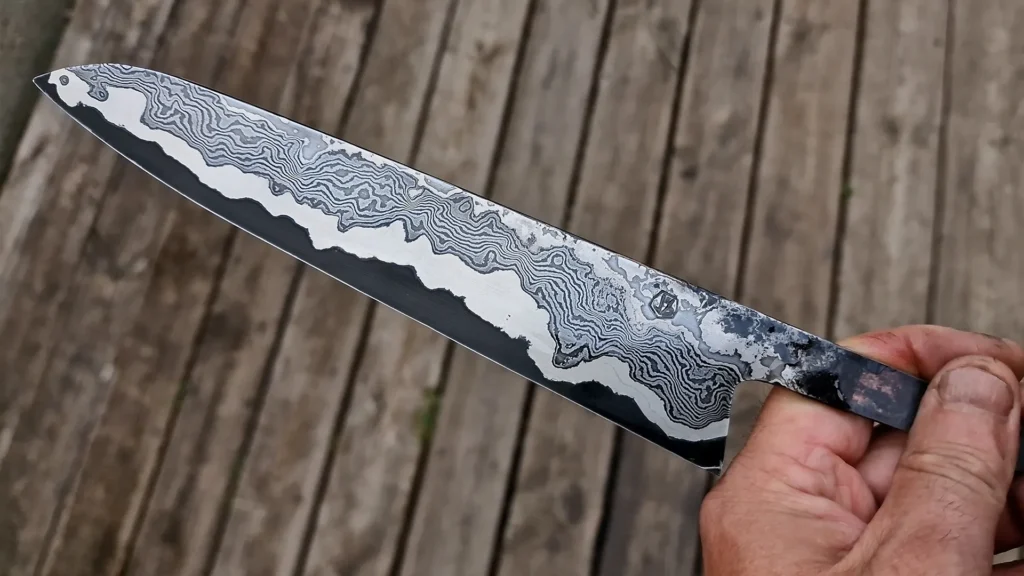
C’est là que le projet prend définitivement une autre direction.
Je voulais initialement créer une Rivière de Cuivre.
Le cuivre est encore présent, mais beaucoup plus discrètement que prévu.
C’est finalement le nickel, presque argenté après révélation, qui devient l’élément graphique principal.
Le nom s’impose alors presque naturellement : Rivière d’Argent.
Ce n’est pas exactement la lame que j’avais dessinée mentalement au début du projet.
Mais c’est probablement ce que j’aime le plus dans le résultat.
Un manche volontairement plus sobre
Avec un motif de lame aussi présent, je ne voulais pas ajouter un manche qui entre visuellement en compétition avec l’acier.
J’ai donc choisi un bloc de peuplier flammé pour réaliser un manche de forme octogonale.
Le bois reste relativement sombre et discret à première vue, mais il possède de belles nuances qui apparaissent progressivement lors du ponçage et de la finition.
La mortaise est réalisée puis ajustée précisément à la soie.
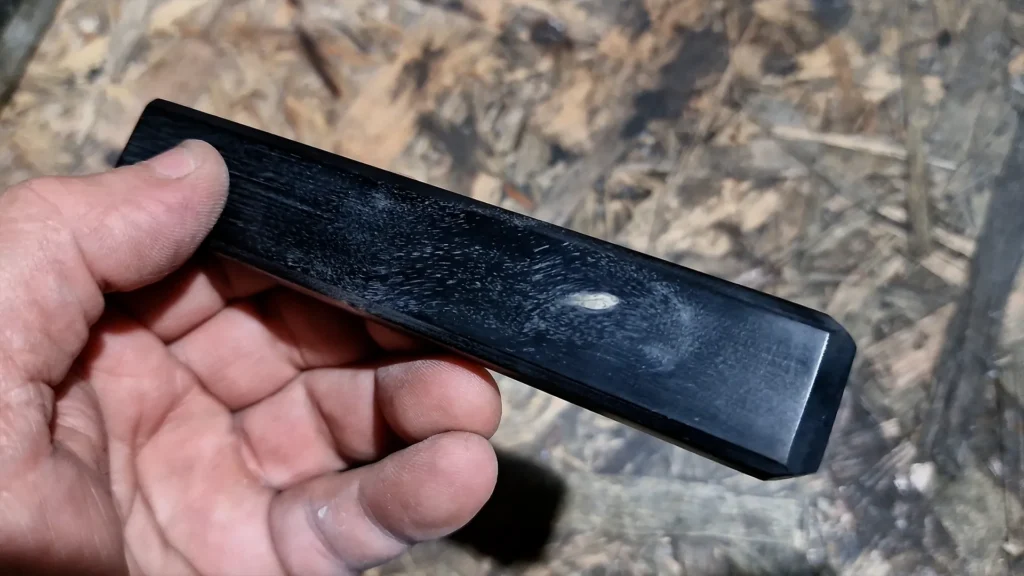
Pour l’ajustement final, j’utilise notamment une copie métallique de la soie que je peux chauffer sans risquer d’endommager la véritable lame déjà trempée et terminée.
Après le façonnage et les derniers contrôles d’alignement, le manche est collé à l’époxy puis protégé avec une finition adaptée.
Le résultat reste volontairement simple. La lame doit rester au centre de l’attention.
Un beau couteau doit surtout savoir couper
Il reste enfin l’affûtage. Le fil est travaillé à la pierre puis terminé au cuir afin de retirer le morfil.
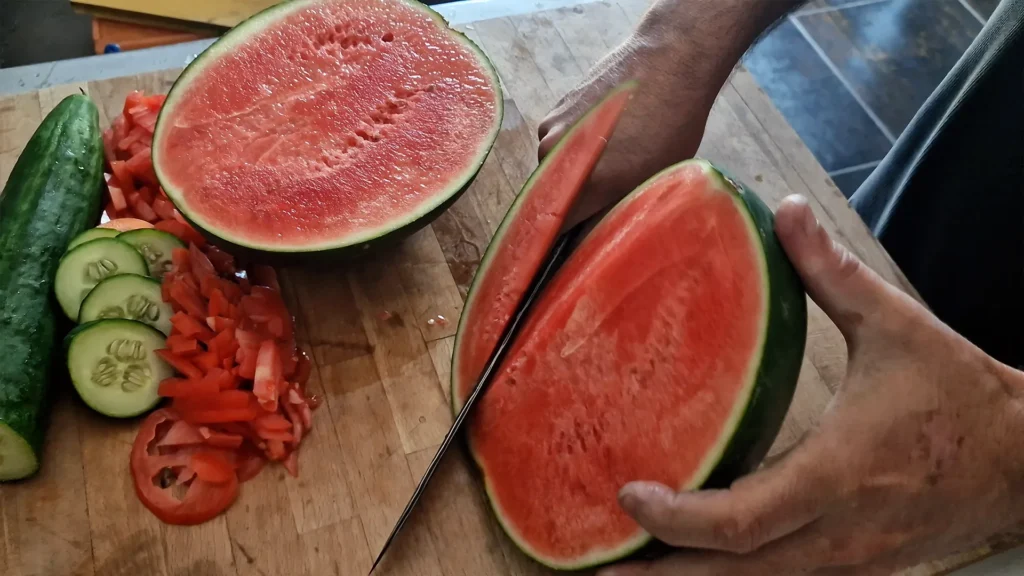
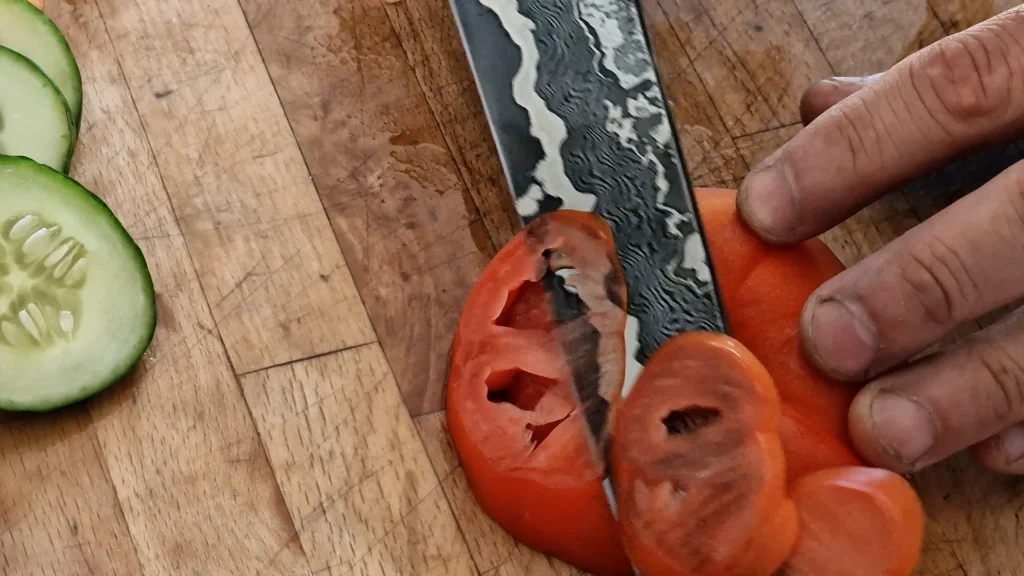
Après un premier contrôle sur papier, le Gyuto passe à quelque chose de plus représentatif de son utilisation réelle : les tests en cuisine.
Tomate, carotte, concombre… puis une pastèque un peu moins raisonnable.
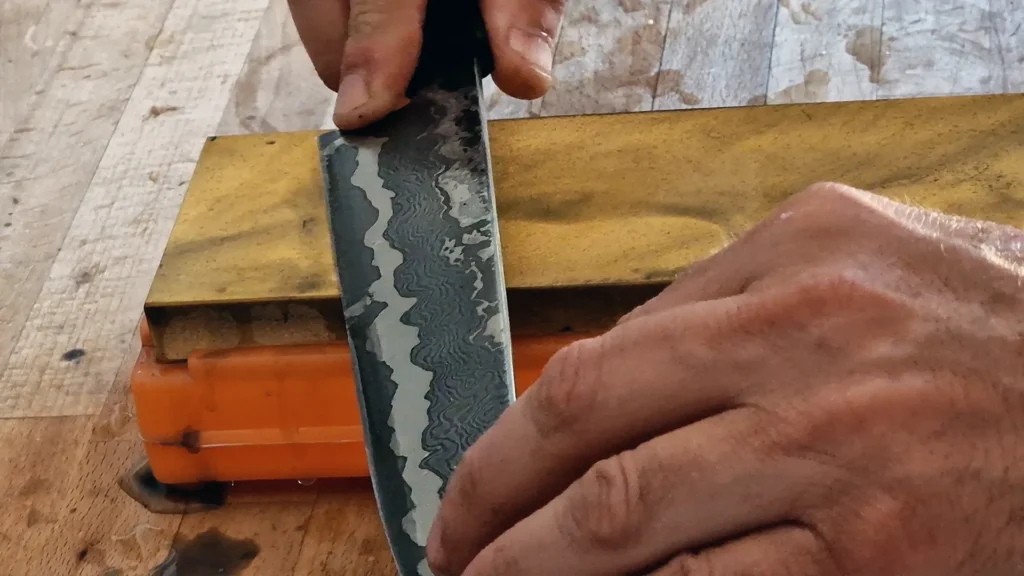
La géométrie obtenue donne exactement la sensation que je recherchais : une lame précise, fine derrière le fil et facile à guider.
Et c’est probablement le meilleur moyen de valider certains choix pris plusieurs heures auparavant.
Préserver davantage de cuivre aurait peut-être rendu le motif encore plus spectaculaire.
Mais j’aurais dû conserver plus d’épaisseur.
Lorsque je vois le comportement du couteau à la coupe, je ne regrette absolument pas d’avoir privilégié la géométrie.
Quand les imprévus participent finalement à l’identité d’une pièce
Cette fabrication illustre assez bien ce qui me plaît dans la réalisation de pièces plus complexes.
On peut prévoir un empilage, dessiner une forme, choisir ses aciers, déterminer ses températures et sa méthode.
Mais lorsque plusieurs matières sont soudées, forgées puis progressivement révélées, il subsiste toujours une part que l’on ne découvre réellement qu’en avançant.
L’enjeu n’est alors pas de subir ces variations.
Il faut les comprendre suffisamment tôt pour décider ce qu’il faut conserver, ce qu’il faut corriger et ce qu’il faut parfois accepter de transformer.
Le Gyuto Rivière d’Argent n’est donc pas né exactement comme je l’avais imaginé.
Mais les décisions prises pendant sa fabrication lui ont finalement donné une identité beaucoup plus forte que celle que j’avais prévue sur le papier.
Et c’est aussi ce qui en fait une pièce unique.
Découvrir le Gyuto Rivière d’Argent
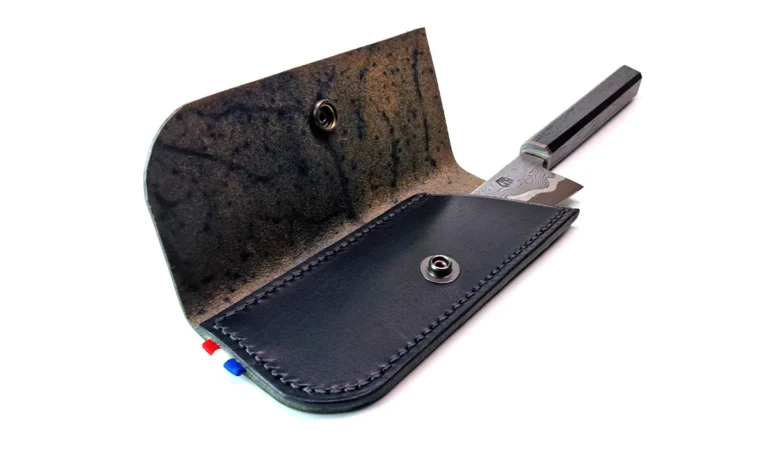
Le Gyuto Rivière d’Argent est une pièce unique entièrement réalisée dans mon atelier.